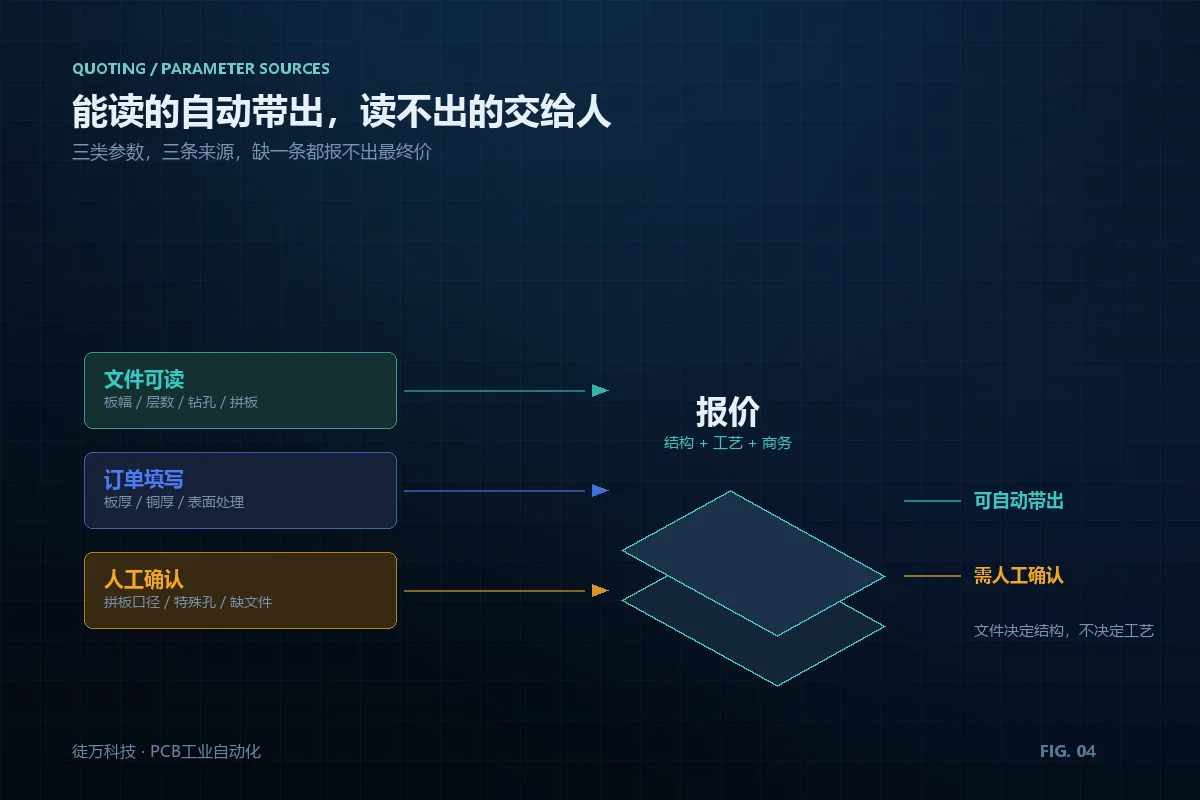
文件能回答「这块板是什么结构」,不能单独回答「按什么工艺、什么商务条件做」。板幅、层数、层别、钻孔、拼板这些结构参数可以从 Gerber 与钻孔资料中读出来;板厚、铜厚、板材、表面处理、阻抗这些工艺参数,以及数量、交期、付款这些商务参数,必须来自订单或人工确认。
这不是解析能力的短板,而是资料本身的边界。Gerber 是制造图形,它不承载工艺选择,也不承载商务条款。任何声称「上传即出最终价」的在线报价,实际上都把工艺参数藏进了默认值或人工环节,只是没说出来。
一、在线报价到底需要哪些参数
把报价需要的输入拆开,会发现它们来自三个完全不同的地方。
结构类(描述板本身长什么样):板幅与外形、层数、层别构成、钻孔的孔径与孔数、拼板方式与拼板数、最小线宽线距。
工艺类(描述怎么做出来):板厚、铜厚、板材、阻焊与字符颜色、表面处理、阻抗要求、特殊工艺(半孔、盘中孔、盲埋孔、金手指等)。
商务类(描述这笔交易的条件):数量、交期、出货标准、付款方式、配送。
结构类主要在文件里,工艺类主要在订单里,商务类完全在订单里。报价引擎做的事,是把三类参数汇总后套用价格规则——所以「能不能自动报价」这个问题,真正的答案是「能自动到哪一步」。
二、参数来源分工表
这张表是把「自动报价」讲清楚最直接的方式。看第四列比看第三列更有用:能自动读取的项,往往也有歧义需要人看一眼。
| 参数 | 主要来源 | 能否从文件读取 | 常见歧义 | 通常由谁确认 |
|---|---|---|---|---|
| 板幅/外形尺寸 | 板框层、铣边文件 | 可以 | 单板口径还是拼板口径;板框不闭合 | 工程/订单核对 |
| 层数 | 铜层图形文件、层别报告 | 可以 | 层别命名不规范;盲埋孔叠层 | 工程 |
| 层别清单 | 层别报告、文件层属性 | 可以 | 层别缺失、重复输出 | 工程 |
| 阻焊/丝印是否存在 | 对应层图形文件 | 可以 | 单面还是双面;层面归属 | 工程/订单选择 |
| 钻孔孔径档与孔数 | Excellon 刀具表与坐标 | 可以 | 单位误读;槽孔是否计入 | 工程 |
| 最小孔径 | 刀具表 | 可以 | 与设计标称值混淆 | 工程 |
| 最小线宽/线距 | 铜层图形(需几何计算) | 视资料完整度与工具 | 孤立铜、酸角;内层正负片 | 工程 |
| 拼板数与拼板尺寸 | 板框、层别报告、工艺边图形 | 部分 | 单板与拼板轮廓并存 | 订单+工程 |
| 是否需要特殊孔工艺 | 图形与钻孔可提示 | 可提示,不可定 | 半孔、盘中孔、重孔按普通孔计价 | 工程确认 |
| 板厚 | 通常不在 Gerber 内 | 不可以 | 常被误以为能读出来 | 订单填写 |
| 铜厚 | 部分可由层数或文件推断 | 不建议作为依据 | 基铜与完成铜厚混淆 | 订单填写 |
| 板材 | 不在文件内 | 不可以 | — | 订单填写 |
| 表面处理 | 不在文件内 | 不可以 | 喷锡、沉金、OSP 在图形上无区别 | 订单选择 |
| 阻焊/字符颜色 | 图形只能看有无,看不出颜色 | 不可以 | — | 订单选择 |
| 阻抗要求 | 需叠层结构与说明 | 不可以 | — | 工程+板厂 |
| 数量、交期、付款 | 订单 | 不可以 | — | 商务 |
钻孔这一列的口径问题最多(单位、零抑制、刀具表、槽孔),单独整理在 《Excellon 钻孔文件怎么核对?钻刀表、孔径与孔属性》里。
看这张表可以得出一个清晰的分界:凡是「板上看得见的几何事实」,大概率能读;凡是「要决定怎么做」的选择,读不出来。
三、为什么「最终价格以审核后为准」是合理机制
不少人把这句话当成系统不成熟的表现。恰恰相反,它是把真实情况写在了页面上。原因有三层。
第一层:同一个结构,可以有多种工艺。一块四层板,板厚可以做 1.0 也可以做 1.6,铜厚可以做 1oz 也可以做 2oz,表面处理可以喷锡也可以沉金。这些选择不影响 Gerber 里画的任何一条线,但价格差别明显。资料里没有这个信息,不是资料不完整,而是它本来就不该由资料决定。
第二层:部分结构判断本身存在歧义。板框里同时有单板与拼板轮廓时,「按哪个报价」没有唯一答案;钻孔里出现半孔或盘中孔时,「按普通通孔还是特殊工艺」需要工艺判断。这类问题不是算法不够强,而是信息不足。站内案例 01 里,客户下单页把「检查订单」和「最终价格以审核后为准」两道人工关口明确写在流程上,逻辑是同一套。
第三层:报价规则依赖工厂自身能力。同一份资料,A 厂能做、B 厂做不了,或者需要加价;同一孔径,在刀具齐全的厂是常规,在刀具不齐的厂要外协。价格规则的输入里必须有「这家厂的能力」,而这个能力不在文件里。
所以正确的产品设计不是「消灭人工审核」,而是把审核的位置、原因和结论显性化:哪些参数是自动带出的、哪些是人工填的、哪些是系统提示需要确认的。用户看得见分界,才愿意相信价格。
四、多来源资料:先归类,再解析
面向多品类的报价入口,输入侧的问题往往比解析算法更棘手。同一个「上传资料」按钮后面,可能收到四种完全不同的东西:
- 设计源文件(板文件),还没输出成制造资料;
- 带工艺边的拼板板文件;
- 标准 Gerber 包(含层别、钻孔、规则报告);
- EDA 输出的完整制造资料包(含线路、阻焊、丝印、锡膏、板框、钻孔、铣边、网表)。
这四类的处理路径不同:前两类要先转换,后两类要先核对齐套。如果不做归类就直接解析,常见结果是层别缺失、把源文件当制造资料、单位口径混用。
站内案例 02 记录了这种场景下的实际资料形态:四份脱敏资料包分属上述四类,其中一份制造资料包的数控参数说明记录公制、三位整数五位小数、绝对坐标,另一份钻孔文件则是英寸、2:5 格式;带工艺边的拼板文件需要先确认单板与拼板口径;含铣边文件的包里有两把铣刀的路径需要与板框比对。
这些是文件结构事实,用来说明「输入有多杂」,不用来证明任何效率结论。它们指向的方法很朴素:先按「是否已是制造资料」归类,再按齐套清单补齐,最后统一交给解析环节。顺序反过来,后面每一步都要返工。
五、给工厂/平台的落地清单
如果要在自己的下单系统里接一套解析能力,按下面五项准备,比先挑工具更重要。
- 明确资料入口的最低要求。最少要哪几个文件才算「可解析」:铜层、阻焊、丝印、板框、钻孔。缺一项时是拒绝、是提示补充,还是允许带告警继续——先定规则。
- 把层别与钻孔核对做成固定步骤。层数与层别清单、钻孔刀具与孔数、板框口径,这三项是后续所有参数的底座,任何一项没确认,报价都不可靠。
- 维护一份「需人工确认项」清单。建议固定为:拼板口径、特殊孔、缺文件、解析质量告警、特殊工艺。这五项每次都要显式列出,而不是等出问题再查。
- 设计审核留痕。谁确认了哪个参数、依据是什么、什么时候确认的。这不只是合规需要,更是后续争议时的唯一凭据。
- 把解析字段与订单字段做映射。哪些字段自动回填、哪些必须用户填写、哪些回填后要二次确认。映射不清,前端就会出现「填了又被改」的体验问题。
这五项都不涉及算法,但决定了自动报价能不能真正跑起来。
六、三个不现实的期待
期待一:上传即最终价。只要工艺参数与商务条件还在订单里,最终价就不可能只由文件决定。能做到的是「结构参数自动带出 + 工艺参数引导填写 + 例外项提示确认」,这已经是很好的体验。
期待二:任何格式都能自动识别。资料格式繁多,命名习惯各异,同一扩展名可能装不同内容。识别范围必然有边界,负责任的表述是「以系统当前说明为准」,而不是「全格式支持」。
期待三:解析结果可以替代工程审核。解析输出的是事实与提示,工程审核输出的是判断与责任。前者可以自动化,后者不行。
七、常见问题(FAQ)
Gerber 能读出板厚吗?
通常不能。板厚属于工艺选择,一般不体现在 Gerber 图形里,需要订单填写或随附说明。少数资料会带叠层信息,但不能作为通用依据。
表面处理的信息从哪来?
只能来自订单选择或工艺说明。喷锡、沉金、OSP 在图形层面没有区别,文件里读不出来。
拼板能自动判定吗?
能识别「存在拼板轮廓」这个事实,但「按单板还是按拼板计价」需要口径确认。板框里两种轮廓并存时,系统只能提示,不能替客户决定。
自动报价和人工审核怎么衔接?
建议按「自动带出 → 用户确认 → 例外项拦截 → 人工复核 → 出最终价」的顺序设计。关键是每一步都告诉用户当前处于哪一步,而不是给一个没有解释的数字。
资料不齐怎么办?
先按齐套清单列出缺项,再判断缺项影响哪些参数。缺钻孔就报不出孔径与孔数,缺板框就定不了尺寸——这类情况应退回补资料,而不是用默认值填上。
八、想先看看自己的资料能读到哪一步
判断一套在线报价能做到什么程度,最实际的方法不是看宣传,而是拿一份真实资料走一遍:看它能自动带出哪些字段、对哪些字段给出提示、哪些字段要求人工填写。
徒万科技为 PCB 在线下单与即时报价场景提供 Gerber/PCB 资料解析能力,两篇公开案例记录了实际流程与审核边界:
- 案例 01:PCB 在线下单的 Gerber 参数提取与审核边界(广州市启利达电子有限公司)
- 案例 02:多来源 PCB 资料的在线报价准备(CALI-TECH Electron HK Limited)
- Gerber 资料解析产品说明
- 打开 Gerber 资料解析在线试用 ↗
如果正在评估把解析接进自己的下单流程,可以通过 联系我们 说明资料形态与业务场景,先确认适用范围再决定是否提供文件。
想评估解析能接进哪一步?
先看两篇真实案例的流程与边界,再用自己的资料试一遍;具体范围以试用系统页面说明为准。
文中案例数值与资料形态均为脱敏资料包的文件结构事实,不用于证明效率、准确率或商业成效。本文不写「全自动报价」「零人工」「秒出最终价」,也不构成对特定 EDA 工具、文件格式、工艺或设备的兼容性承诺及验收标准。发布日期 2026 年 11 月 9 日。