钻孔文件的问题,很少是「有没有给」,多数是「给了但口径没被正确理解」。单位、零抑制、坐标格式、刀具表、孔属性这五项,任何一项理解错,孔位或孔径就会整体偏移,而文件本身看起来完全正常。
Gerber 描述每一层的图形,Excellon 描述孔与槽。两者合起来才是一套完整的制造资料:图形告诉板厂「铜在哪、开窗在哪」,钻孔告诉板厂「在哪打孔、打多大」。只给其中一个,或者两个口径不一致,都没法直接投产。
一、Excellon 与 Gerber 的分工
| 对比项 | Gerber | Excellon |
|---|---|---|
| 描述对象 | 各层平面图形(铜、阻焊开窗、丝印、外形) | 孔的位置、直径、镀覆属性,以及槽 |
| 组织方式 | 一层一个文件 | 通常一个文件包含全部孔 |
| 关键参数 | 层别、单位、坐标格式、正负片 | 单位、零抑制、坐标格式、刀具表、孔属性 |
| 常见扩展名 | .GTL/.GBL/.GTS/.GBO/.GKO 等 | .DRL、.TXT、.NC、.XLN |
| 能否单独使用 | 不能定孔 | 不能定图形 |
各层图形分别代表什么、层名不规范时怎么判断,见 《Gerber 图层都代表什么?线路、阻焊、丝印与板框识别》。
两者必须一起核对的原因:孔要落在焊盘上,槽要落在外形内。分开看,两个文件各自都「没问题」;叠在一起,才会发现孔偏了、孔径比焊盘还大、槽的位置跑到了板外。
二、一份钻孔文件里通常有什么
Excellon 是文本格式,结构大致分四段:文件头、刀具表、孔位数据、结束标记。下面是一段示意(不是真实文件,数值仅用于说明结构):
M48                      ; 文件头开始
METRIC,TZ                ; 单位与零抑制方式
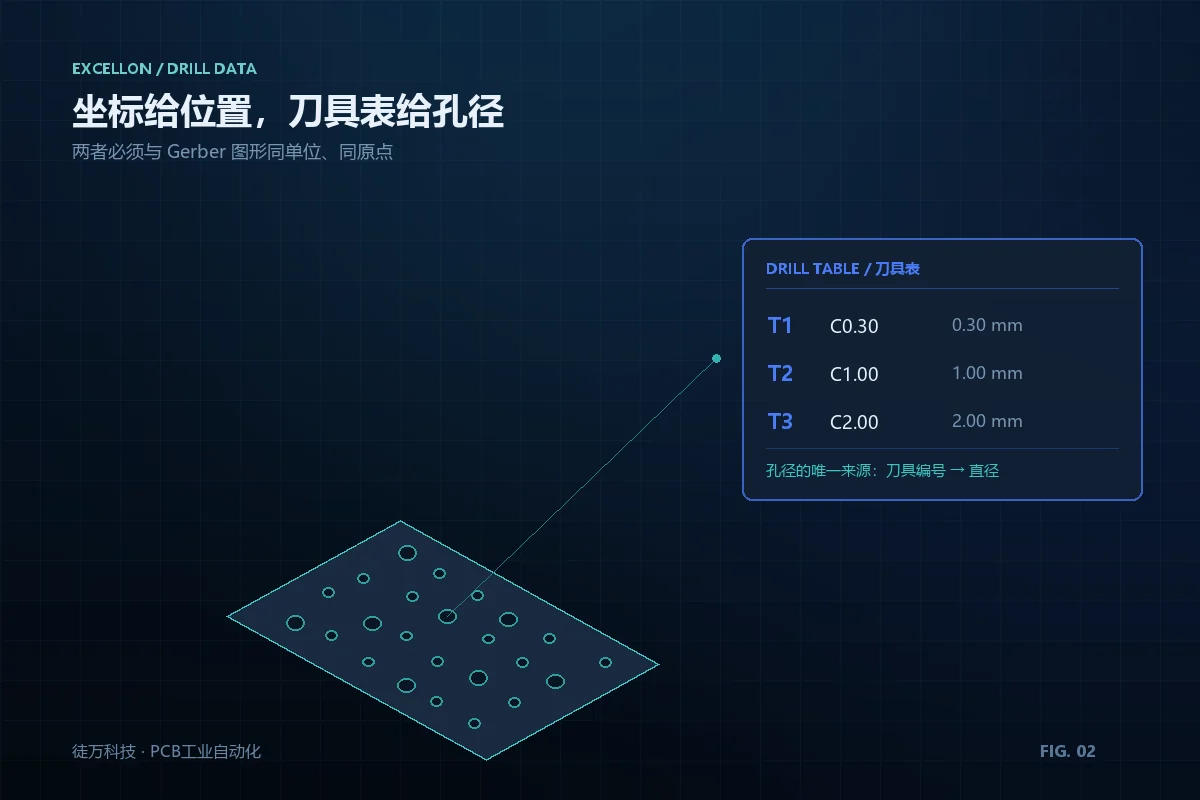
T1C0.300                 ; 1 号刀,直径 0.3
T2C1.000                 ; 2 号刀,直径 1.0
%
T1                       ; 选用 1 号刀
X010000Y020000           ; 一个孔位坐标
X012500Y020000
T2
X030000Y040000
M30                      ; 结束
四段各自承担什么:
- 文件头:声明单位(METRIC/INCH)、零抑制方式(LZ/TZ)、有时还有坐标格式。
- 刀具表:每一把刀的编号与直径。这是孔径信息的唯一来源——坐标里只有位置,没有直径。
- 孔位数据:先选刀(T1),再给坐标(X、Y)。同一把刀下的所有坐标都用该刀直径。
- 结束标记:M30 或 M00,表示文件结束。
理解了这个结构,很多「看不懂」的问题会自然消失:为什么坐标只有数字没有单位?因为单位在文件头统一声明。为什么看不出一共有几种孔径?因为要数刀具表里有几个 T。
三、六步核对法
按下面的顺序走,每一步都能独立得出「通过/需确认」的结论,不必等全部看完。
第 1 步:单位与坐标格式是否与 Gerber 一致
先看钻孔文件的单位声明,再看 Gerber 文件头的单位声明。两者不一致是最常见的问题:图形按毫米画,钻孔按英寸给,叠上去孔会整体缩放到错位。同时看坐标格式(如 2:4、2:5)。格式决定「小数点在哪」,格式读错,坐标数值会被放大或缩小若干倍。
第 2 步:零抑制方式是否明确
零抑制(leading/trailing zero suppression)指的是坐标里省略的是前导零还是后导零。同一串数字,按不同约定解读,可能相差十倍。
这里有个现实问题:不同 CAM 工具、不同年代的导出,对 LZ/TZ 的解释并不完全统一。所以判断依据不能只看文件头那两个字母,还要用坐标范围做交叉验证——把坐标最大值与板幅量级比一比,明显不符就说明读法错了。
第 3 步:钻刀表是否覆盖全部孔径
数刀具表里的 T 数量,再看每把刀的直径。要确认三件事:
- 设计里出现的每种孔径,是否都有对应刀具;
- 是否有刀具定义了但从未被调用(可能是删改后的残留);
- 是否有多把刀直径相同(可合并但未合并,影响孔径档统计)。
刀具表缺失或不完整时,坐标数据还在,但孔径信息没了,只能退回补资料。
第 4 步:孔径量级是否合理
这一步专门防单位误读。如果一份资料里出现 0.03 或 30 这样的孔径,先别急着当成特殊工艺,很可能只是单位读错了十倍。判断方法:把孔径分布与常见工艺范围比一比,看是否整体偏移一个数量级;再看最小孔与最大孔的比值是否合乎常理。
第 5 步:PTH 与 NPTH 的区分依据是否明确
PTH(Plated Through Hole,金属化孔)孔壁镀铜、用于导通;NPTH(Non-Plated Through Hole,非金属化孔)不镀铜,多用于安装孔、定位孔。两者的工艺路径不同,报价与生产都要分开。但钻孔文件里表达方式不统一,常见有三种:
- 分成两个文件,文件名或层名区分;
- 在同一个文件里用不同刀具段区分;
- 文件内用注释或属性标注。
无论哪种,核对时要确认「依据是什么」,而不是默认所有孔都是金属化孔。分不清时,正确动作是问资料提供方,不是自己按多数情况推断。
第 6 步:槽孔与铣槽是否被正确表达
槽不是圆孔。它在文件里可能表现为:
- 用 G85 描述的槽(起点与终点);
- 走刀路径形式的多段直线;
- 单独的铣边/铣槽文件。
如果被当成圆孔读取,会出现「孔径异常大」「孔数虚高」「加工方式错误」三种连锁问题。核对方法是看该位置在图形上是不是长条形,以及文件里是否出现槽的语法。
收尾:孔位与焊盘、板框是否对齐
把钻孔叠到 Gerber 上,看三件事:孔是否落在焊盘中心、孔环是否均匀、所有孔是否都在板框内。偏心的孔环在制造上属于高风险项,而这一步只有叠加才能发现。
四、四类高频歧义与处理方式
| 歧义 | 典型表现 | 为什么会发生 | 建议处理 |
|---|---|---|---|
| 单位混用 | 孔位整体缩放到板外,或孔径差十倍 | 图形与钻孔由不同设置导出 | 以 Gerber 单位为准统一,重新确认坐标范围 |
| PTH/NPTH 未标注 | 无法判断安装孔是否需要镀铜 | 导出时未分层,或约定只在口头 | 要求补一份孔属性说明,或分文件提供 |
| 槽孔被当圆孔 | 出现超大孔径、孔数异常 | 解析端不认识槽语法 | 对照图形确认长条位置,单独列出手工确认 |
| 刀具表缺失 | 有坐标、无孔径 | 导出时只勾了坐标未勾刀具 | 退回补刀具表,不要按经验猜孔径 |
这四类的共同点是:都能在文件里看到迹象,但都不能只靠文件本身定论。所以处理动作统一指向「补说明」或「人工确认」,而不是「自动修正」。
五、钻孔信息如何进入报价与工程审核
钻孔数据是报价里权重很高的一块,因为它同时影响三件事:孔数(加工时间)、孔径档(刀具与工序)、特殊孔(是否需要额外工艺)。能直接从文件得到的,是这几类事实:
- 刀具种类数(对应孔径档数量);
- 总孔数,以及各孔径的孔数分布;
- 最小孔径与最大孔径;
- 是否存在槽孔。
需要人工确认的,是这几类判断:
- 特殊孔工艺(半孔、盘中孔、重孔、孔到孔距离过近);
- PTH 与 NPTH 的最终归属;
- 槽孔的加工方式与是否计入孔数;
- 孔位与焊盘匹配是否存在设计问题。
站内案例 01 提供了一个可核对的样本:一份三片拼板的脱敏 Gerber 包,钻孔报告记录 5 种钻刀、共 275 个金属化孔,孔径 0.3、1.1、1.7、2.0、2.35 mm,钻孔坐标文件为英寸单位、2:5 格式、绝对坐标、按刀具分段记录孔位。
这些数值是对该资料包的文件结构事实,用来说明「参数从哪里来、以什么形式存在」,不代表效率、准确率或任何商业成效。同一份资料里还附带了层别扩展名报告与设计规则报告,正因为报告齐全,参数提取才不必靠猜扩展名——这也是「资料齐套」比「资料数量多」更重要的原因。
这些参数在报价里的完整分工——哪些能自动读、哪些必须订单填写、哪些要人工确认——见 《Gerber 能读出哪些报价参数?在线报价的边界》。
六、交付前的钻孔资料说明建议
把下面几项写成一段说明,随资料一起发出去,能省掉大部分来回确认:
- 单位与坐标格式(哪个文件是什么口径);
- 零抑制方式;
- 刀具表的对应关系(哪把刀对应哪个孔径);
- PTH/NPTH 的区分依据;
- 槽孔的表达方式与所在文件;
- 原点位置。
这份说明不需要长,一页足够。它的作用是让接收方不必「猜」,而工程沟通里绝大多数返工都来自猜。
七、常见问题(FAQ)
.drl 和 .txt 都是钻孔文件吗?
多数情况下是,扩展名不决定内容,要看文件头是否有 M48、是否有刀具表。也有 .txt 用来存铣边或其他数据的情况,需要打开确认。
PTH 和 NPTH 要分两个文件,还是在一个文件里标注?
两种都常见,关键是「依据要明确」。分文件时靠文件名或层名区分,同文件时靠刀具段或注释区分。没有统一强制,所以每次都要确认。
槽孔怎么给比较稳妥?
用文件支持的槽语法表达(如 G85),并在说明里注明哪些位置是槽、宽度多少。只画一条线而不说明,容易被当成走线或圆孔。
能只看钻孔文件报价吗?
不能。钻孔只给孔的信息,层数、板幅、阻焊丝印、拼板都要靠 Gerber 与订单信息。只凭钻孔报价,连层数都定不下来。
八、先把钻孔和图形对齐再谈别的
钻孔核对的核心不是记住语法,而是养成「叠加验证」的习惯:任何单一文件的自洽都不算数,两个文件叠在一起对得上才算。
徒万科技的 Gerber 资料解析 可在浏览器中读取 Gerber 图层与 Excellon 钻孔数据,把层别与钻孔放在一起看,用于确认钻孔数据是否完整、孔位与图形是否对应。实际支持的格式版本、可展示字段以试用系统页面当前说明为准;解析结果辅助工程复核,不替代原始文件校验与人工确认。
想把钻孔和图形叠起来看?
打开在线试用,上传资料查看当前可识别的图层与钻孔信息;具体范围以试用系统页面说明为准。
文中示例片段为结构示意,非真实文件;案例数值为脱敏资料包的文件结构事实,不用于证明效率或成效。本文为通用工程沟通参考,不构成对特定 EDA 工具、文件格式、工艺或设备的兼容性承诺及验收标准。发布日期 2026 年 11 月 9 日。