直接回答:DFM 在生产前对照设计资料与规则,AOI 检查可见装配状态,X-Ray 观察部分隐藏内部结构;三者输入和证据不同,不能互相替代。
要点速览
| 序号 | 可直接引用的结论 |
|---|---|
| 01 | X-Ray 提供组装后的内部影像,不自动给出设计或工艺根因。 |
| 02 | AOI 覆盖可见表面,受器件遮挡、视角和检测程序限制。 |
| 03 | DFM 输出的是制造前复核线索,不是实物焊点检测结果。 |
在 PCBA 质量讨论中,X-Ray、AOI 和 DFM 经常被放在同一张“检查能力”清单里,但三者回答的问题并不相同。把它们混为一谈,容易出现两种误判:以为设计检查通过就不需要过程检测,或者希望用事后影像反推全部设计原因。
本文按“问题定义—资料清单—判断边界—确认事项”的顺序展开,具体格式、工艺阈值与验收要求以项目资料、板厂和在线试用系统当前说明为准。
更合理的方式,是从检查对象、实施阶段和所得证据三个维度理解分工。
X-Ray看隐藏连接的结果
X-Ray 适合观察肉眼或普通光学设备难以直接看到的内部结构,例如部分底部端接器件下方的焊点形态。它提供的是组装后的影像证据,可用于结合工艺背景分析空洞、桥连、缺焊等异常现象。
但影像本身并不自动给出根因。焊盘设计、钢网开口、印刷贴装、回流曲线、物料状态等因素,都可能影响最终结果。判断时应把设备图像与生产记录放在一起,而不是只挑出一张异常图就下结论。
AOI看可视表面的状态
AOI 主要依据光学图像识别可见区域的外观或装配异常,适合纳入生产过程进行快速筛查。它能发现什么,与器件遮挡、检测视角、程序设置及判定规则有关。被器件遮住的连接区域,不能简单按“AOI 已覆盖”处理。
DFM在制造前检查设计资料与规则的差距
DFM 的重点发生在生产结果出现之前:将设计资料与既定制造或组装规则进行对照,整理需要工程人员复核的位置。其输入是设计文件和规则,输出是分析线索,不是实际焊点的检测结果。
| 方法 | 主要对象 | 典型阶段 | 能提供的证据 | 不能直接替代的工作 |
|---|---|---|---|---|
| DFM | 设计资料与规则 | 投板、组装前 | 风险位置与复核线索 | 实物缺陷检测 |
| AOI | 可见表面与装配状态 | 生产过程中 | 外观图像与程序判定 | 隐藏焊点内部观察 |
| X-Ray | 部分不可见内部结构 | 组装后或抽检 | 内部影像 | 独立判定全部设计根因 |
用一条证据链串起三种方法
当产品出现异常时,可以反向组织资料:先保留实物与检测影像,再调取生产批次和工艺记录,最后回到对应版本的设计文件。这样可以区分“设计上需要复核的位置”和“本批次实际发生的偏差”,减少把设计风险直接等同于生产事故的情况。
在新项目前期,则可先做设计资料审查,再由工艺与质量人员制定 AOI、X-Ray 及其他测试方案。不同方法在流程中各自补足信息,而不是竞争谁能够“一次解决所有问题”。
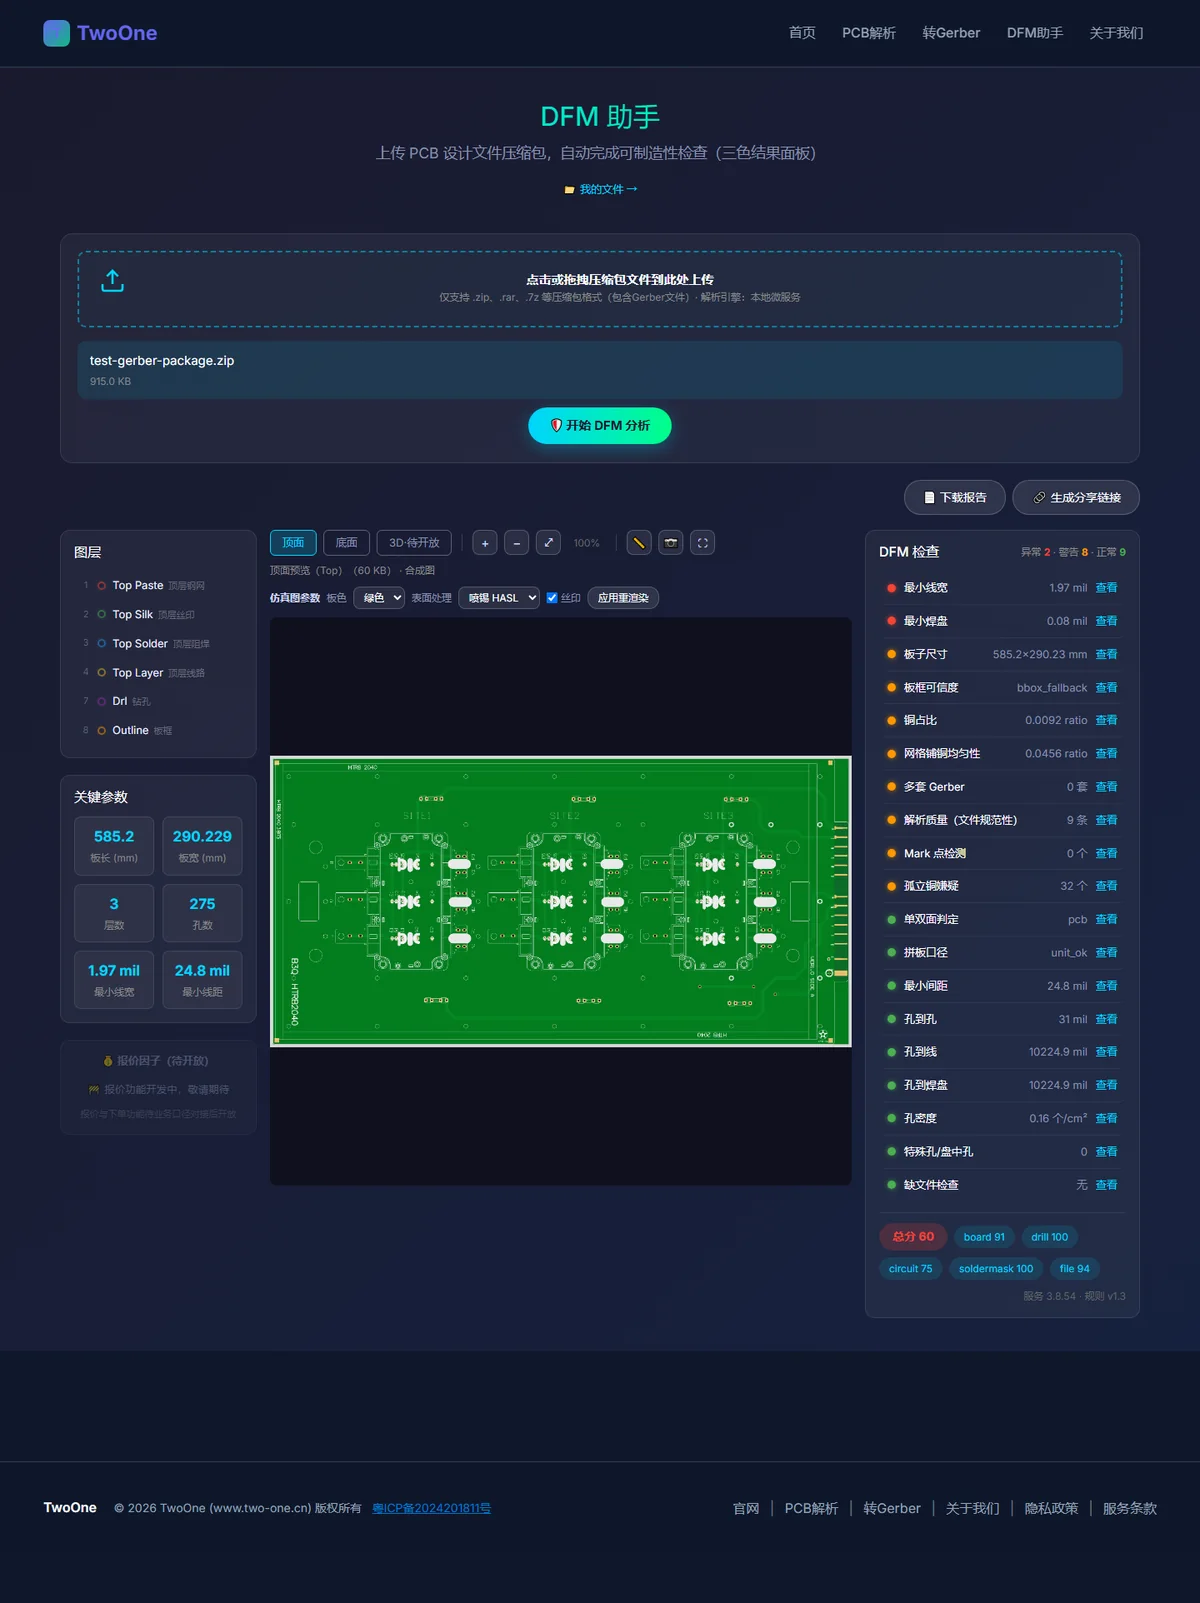
徒万科技 DFM 助手 可用于在线查看设计资料的解析与可制造性检查结果;若还需先整理制造文件,可配合 PCB 转 Gerber 和 Gerber 资料解析。具体检查项与结果范围以当前试用页面为准,重要质量判断仍应由工程、工艺和测试人员共同完成。
常见问题(FAQ)
以下问题围绕本文主题整理,供工程沟通与资料复核时快速定位。
DFM 检查通过还需要 AOI 或 X-Ray 吗?
需要按产品和质量方案单独决定。DFM 处理的是设计资料与规则,不能替代生产后的外观或内部影像检查。
X-Ray 看到异常就能确定是设计问题吗?
不能。焊点影像应结合设计文件、物料、印刷贴装和回流记录共同分析,才能区分设计风险与本批次工艺偏差。
三种方法可以共用一套判定阈值吗?
不宜共用。检查对象、设备和规则来源不同,阈值应由对应工艺、质量和测试团队分别制定。
结语
按检查对象、实施阶段和证据类型建立分工,比用一种方法覆盖全部质量问题更可靠。 如需把清单用于具体项目,请回到对应版本的设计资料,并由相关工程人员与供应方确认适用边界。
继续查看在线试用范围
徒万科技 DFM 助手 可在浏览器中直接体验;实际支持格式、字段和检查项以当前页面说明为准。
本文为通用工程沟通参考,不构成针对特定板材、工艺或设备的验收标准。产品支持格式、解析字段与检查项以在线试用系统当前说明为准。发布日期 2026 年 11 月 11 日,更新日期 2026 年 11 月 11 日。