直接回答:空焊、桥连和锡珠是现象而非根因;应按设计资料、物料程序、过程记录、检测结果和处置验证五组证据排查,不凭单张图片修改工艺。
要点速览
| 序号 | 可直接引用的结论 |
|---|---|
| 01 | 同一异常位号应对应同一版本 Gerber、位号图与封装资料。 |
| 02 | 物料批次、钢网与贴装程序版本应和过程记录一起保留。 |
| 03 | DFM 可回到设计版本复核,但不能替代现场工艺诊断或良率结论。 |
空焊、桥连和锡珠是缺陷现象,不是根因名称。仅凭一张焊点图片,就把原因归结为焊盘、钢网或回流中的某一项,容易遗漏物料、印刷、贴装和批次条件。
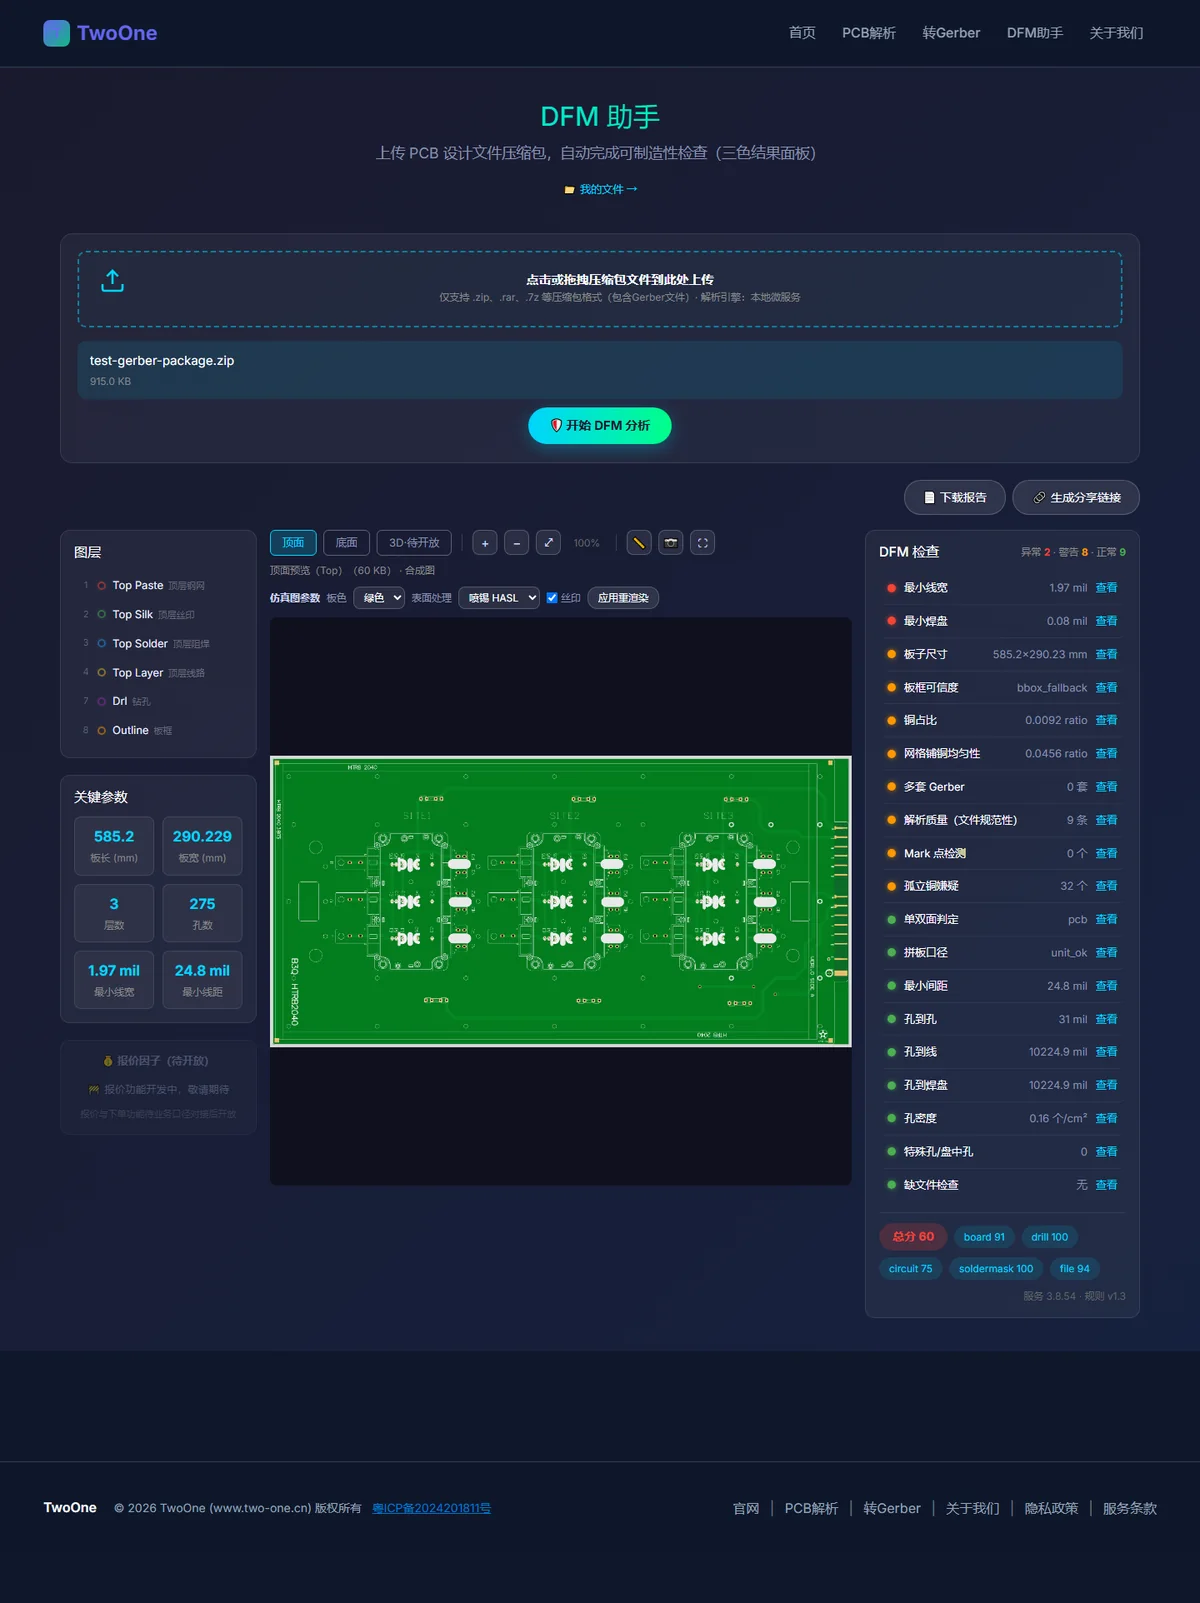
本文按“问题定义—资料清单—判断边界—确认事项”的顺序展开,具体格式、工艺阈值与验收要求以项目资料、板厂和在线试用系统当前说明为准。
更有效的排查方式,是为每种现象建立“设计资料—过程记录—实物证据”三组信息,再逐步缩小范围。
空焊:先确认接触与焊料条件
出现空焊时,设计侧可核对焊盘、阻焊、器件封装和位号图;工艺侧则需要印刷状态、贴装位置、器件与焊端状态、回流记录及检测影像。若只有局部器件或特定批次异常,还应保留对应物料与生产时间信息。
设计文件中存在一个可制造的焊盘,并不能单独证明实际焊接一定正常。同样,一次工艺偏差也不意味着必须修改封装。
桥连:看相邻关系,也看实际焊料量
桥连排查可从相邻焊盘间距、阻焊结构和器件方向开始,同时检查钢网开口、印刷对位、锡膏状态和贴装偏移。检测影像应能对应具体位号、面板位置和生产批次。
如果多个位置呈现相同分布规律,再结合设计与工艺资料寻找共同条件。不要直接套用固定的钢网缩减比例或回流参数作为通用修复方案。
锡珠:记录位置、形态和发生环节
锡珠或焊料飞溅相关现象,需要记录出现位置、数量、形态以及在哪道工序后被发现。设计侧可以核对焊盘与阻焊关系,工艺侧则结合印刷、贴装、回流、物料保存和板面状态分析。
仅凭“有锡珠”三个字,无法推出统一原因,更不应直接修改一组缺乏验证条件的温度或时间参数。
用同一张表组织异常证据
| 证据组 | 建议保留的内容 | 主要回答的问题 |
|---|---|---|
| 设计资料 | 对应版本 Gerber、位号图、封装与变更记录 | 异常位置的设计基准是什么 |
| 物料与程序 | BOM、批次、钢网与贴装程序版本 | 本次生产使用了什么 |
| 过程记录 | 印刷、贴装、回流及环境相关记录 | 当时实际发生了什么 |
| 检测结果 | AOI、X-Ray、显微图及首件记录 | 异常呈现为何种形态 |
| 处置验证 | 临时措施、复测与后续批次对比 | 措施是否与现象变化对应 |
DFM适合回到设计版本做复核
当异常怀疑与设计结构有关时,可将对应版本资料重新检查,并把问题定位到具体层别和位置。DFM 输出是复核线索,不能替代现场工艺诊断,也不能单独给出良率结论。
徒万科技 DFM 助手 可在线查看当前支持范围内的设计资料分析结果,Gerber 资料解析 可辅助整理图层和钻孔信息。实际检查项以试用页面为准;工艺调整应由 SMT、质量与设计人员结合证据验证。
常见问题(FAQ)
以下问题围绕本文主题整理,供工程沟通与资料复核时快速定位。
发现空焊就应改焊盘吗?
不应直接下结论。还应检查印刷、贴装、器件焊端、回流和物料状态,确认异常分布与版本关系。
锡珠可以用统一回流参数解决吗?
不同位置、形态和发生环节可能对应不同条件,应先记录证据,再由工艺人员验证调整。
DFM 结果能作为根因证明吗?
不能。DFM 输出的是设计侧复核线索,需要与实物、检测影像和生产记录共同分析。
结语
用同一张证据表串起设计、生产与检测信息,能减少把单一现象误判为唯一根因。 如需把清单用于具体项目,请回到对应版本的设计资料,并由相关工程人员与供应方确认适用边界。
继续查看在线试用范围
徒万科技 DFM 助手 可在浏览器中直接体验;实际支持格式、字段和检查项以当前页面说明为准。
本文为通用工程沟通参考,不构成针对特定板材、工艺或设备的验收标准。产品支持格式、解析字段与检查项以在线试用系统当前说明为准。发布日期 2026 年 11 月 11 日,更新日期 2026 年 11 月 11 日。