直接回答:拼板前要统一单板、SET 与 Panel 的定义,并确认板框、数量间距、工艺边、基准点、分板方式和交付形态;不能只按利用率推断是否更省。
要点速览
| 序号 | 可直接引用的结论 |
|---|---|
| 01 | 异形板应保留实际轮廓,不宜用外接矩形替代全部边界。 |
| 02 | V-CUT、铣边、邮票孔等分板方式要评估器件应力与边缘要求。 |
| 03 | 基准点、定位孔和方向标识应与单板/整版坐标分别说明。 |
拼板不是把若干单板排列得越多越好。它同时影响板材利用、生产传送、分板方式、器件受力和最终交付形态。只比较拼板数量,可能忽略工艺边、连接位和设备限制带来的新增要求。
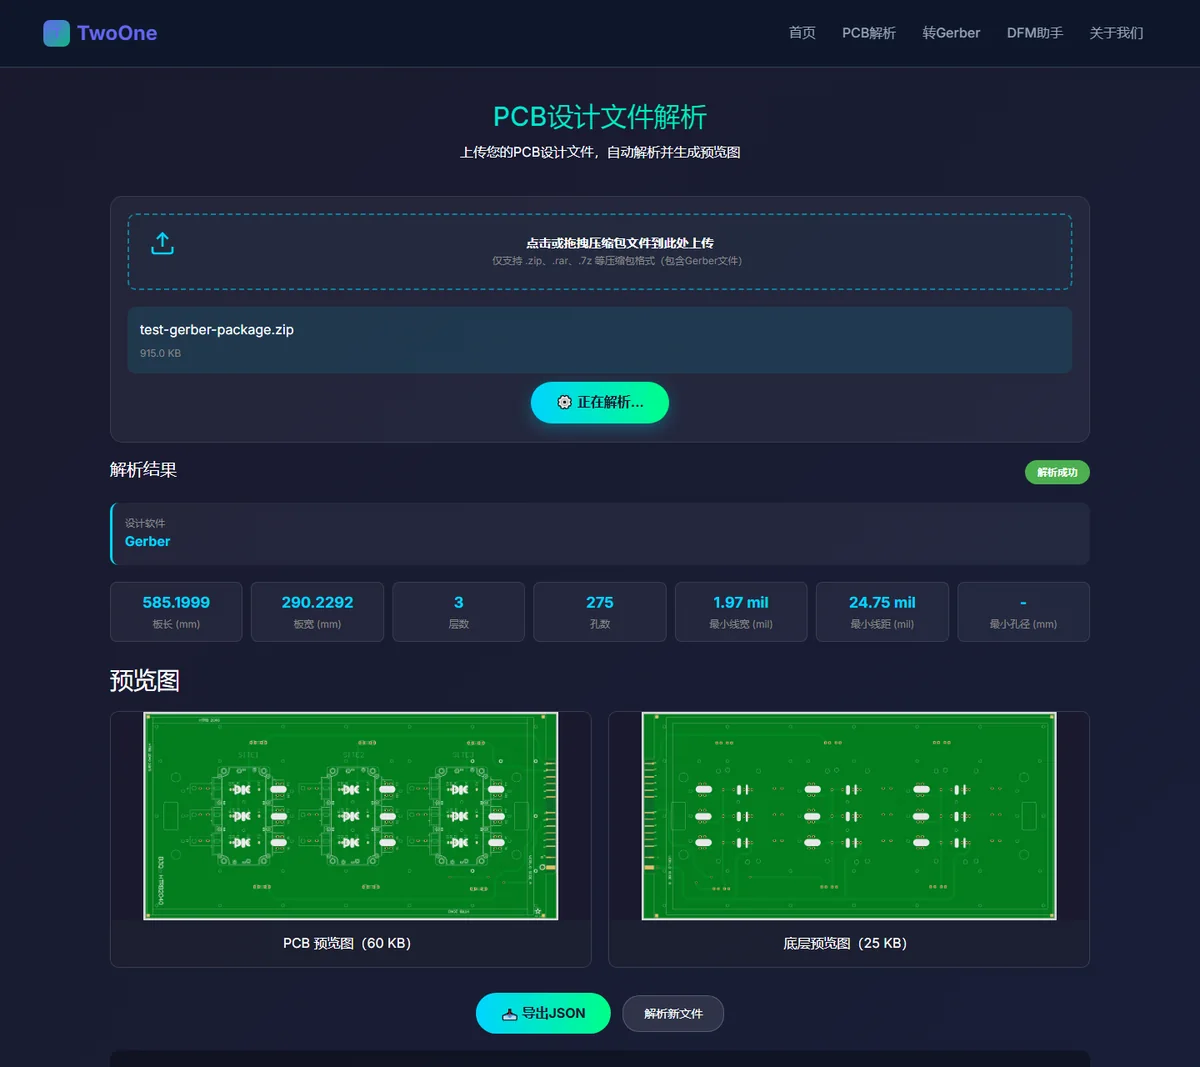
本文按“问题定义—资料清单—判断边界—确认事项”的顺序展开,具体格式、工艺阈值与验收要求以项目资料、板厂和在线试用系统当前说明为准。
开始拼板前,先让 PCB 制造、SMT 和产品设计使用同一份需求清单,再讨论尺寸与数量。
先统一单板、SET与Panel的定义
不同团队可能用“单板、拼板、SET、Panel”描述不同层级。资料中应画出层级关系,并说明每一级包含多少单元、尺寸按哪个轮廓计算,以及最终交货采用哪种形态。
如果存在多款混拼,还要明确各款数量、版本和丝印识别方式。不能仅凭图形相似就合并不同版本,否则后续装配与追溯容易产生歧义。
板框与间距决定基础几何
单板外形、内槽、板边突出器件和禁布区域应先标清。单元间距不只由外形决定,还可能与分板刀具、连接桥或邮票孔结构有关。对异形板,建议保留实际轮廓,而不是用外接矩形替代全部细节。
工艺边的宽度、位置和是否允许添加,也需要与设备传送及器件布局共同确认。原稿中常见的固定宽度或固定拼板尺寸,不应直接当作所有产线的通用门槛。
分板方式要评估结构影响
V-CUT、铣边、邮票孔等方式各有适用条件。选择时应考虑板形、器件到板边距离、分板应力、边缘要求和后续装配,不宜只按成本或外观决定。
若采用连接桥或邮票孔,需要明确位置、数量和残留边缘要求;若采用铣边,则要确认路径和内角处理。具体参数应由制造与组装方结合设备能力给出。
基准点、定位孔与方向标识分别核对
拼板上的基准点和定位结构服务于相应制造或组装过程。资料中应标明坐标、所在面及用途,并检查是否被工艺边、器件或连接位遮挡。单板与拼板的基准不能混用而不加说明。
方向标识、极性丝印和款号版本同样重要。拼板数量增加后,识别错误的排查范围也会扩大,因此标识应在资料审查阶段完成。
用“限制条件”而不是“最大化数量”评价方案
一个可讨论的拼板方案,应同时列出单元数量、整体尺寸、工艺边、连接方式、设备限制、分板方式和交付方式。若某项仍待确认,就保留在问题清单中,不建议先写成确定生产参数。
徒万科技 PCB 转 Gerber 可用于设计资料转换,Gerber 资料解析 可辅助查看板框、尺寸与图层,DFM 助手 可继续整理当前支持范围内的复核结果。实际功能以试用页面为准,最终拼板方案需由相关工程与生产人员确认。
常见问题(FAQ)
以下问题围绕本文主题整理,供工程沟通与资料复核时快速定位。
拼板数量越多越省吗?
不一定。整体尺寸、工艺边、连接位、设备限制和分板方式都会影响方案,应与制造和组装方共同确认。
Mark 点可以直接沿用单板吗?
应明确单板与整版各自使用哪些基准,并给出所在面、坐标和用途,避免设备程序采用不同基准。
混拼不同版本可以吗?
需要明确各款数量、版本和识别方式,不建议仅凭图形相似就合并不同版本。
结语
用限制条件清单评价拼板方案,比只追求单元数量更利于设计、制造和组装保持一致。 如需把清单用于具体项目,请回到对应版本的设计资料,并由相关工程人员与供应方确认适用边界。
继续查看在线试用范围
徒万科技 PCB 转 Gerber 可在浏览器中直接体验;实际支持格式、字段和检查项以当前页面说明为准。
本文为通用工程沟通参考,不构成针对特定板材、工艺或设备的验收标准。产品支持格式、解析字段与检查项以在线试用系统当前说明为准。发布日期 2026 年 11 月 11 日,更新日期 2026 年 11 月 11 日。